Bao bì thành mỏng—như cốc sữa chua, hộp đựng bơ thực vật, hộp đựng đồ nguội và nắp có thành mỏng—đại diện cho một trong những phân khúc đòi hỏi khắt khe nhất của ngành công nghiệp ép phun. Độ dày thành phần thường dao động từ 0,25 mm đến 1,0 mm, với tỷ lệ chiều dài dòng chảy trên độ dày thường vượt quá 200: 1. Thời gian chu kỳ được đo bằng giây (thường là 3–8 giây) và khối lượng sản xuất hàng năm thường vượt quá 10 triệu bộ phận trên mỗi khuôn.
Là một kỹ thuật viên khuôn giàu kinh nghiệm chuyên về khuôn đóng gói có độ tạo bọt cao, tôi đã thấy những sai sót thiết kế nhỏ có thể trở thành thảm họa như thế nào trong quá trình đúc thành mỏng. Sự mất cân bằng cổng 5% có thể có nghĩa là một số lỗ sâu răng bị quá tải trong khi những lỗ khác lại ngắn. Chênh lệch làm mát 5°C có thể gây cong vênh khiến các bộ phận không thể sử dụng được ở tốc độ 1.000 bộ phận mỗi giờ.
nghệ sĩ nàycle tập trung vào các khía cạnh kỹ thuật quan trọng của việc thiết kế và sản xuất khuôn đóng gói thành mỏng hiệu suất cao. Cho dù bạn đang đúc hộp, nắp hay cốc có thành mỏng, việc hiểu những nguyên tắc này sẽ giúp ích cho bạn.bạn đạt được chu kỳ nhanh hơn, chất lượng bộ phận tốt hơn và tuổi thọ khuôn dài hơn.
Đúc thành mỏng khiến khuôn phải chịu các điều kiện khắc nghiệt: áp suất phun rất cao (lên tới 2.000 bar), chu kỳ làm nóng và làm mát nhanh và dòng chảy nóng chảy tốc độ cao.
Thép khuôn được đề xuất:
|
Steel Lớp |
độ cứng |
Thuộc tính chính |
Ứng dụng điển hình |
|
H13 / 1.2344 / SKD61 |
48–52 HRC |
Độ dẻo dai cao, good khả năng chống mỏi nhiệt |
Tấm lõi và khoang, khuôn thành mỏng thông thường |
|
Không gỉ 1.2316 / S136 |
48–52 HRC |
Khả năng chống ăn mòn cho các ứng dụng tiếp xúc với thực phẩm |
Bao bì cho các sản phẩm có tính axit hoặc ướt |
|
DC53 |
58–62 HRC |
Khả năng chống mài mòn vượt trội cho vật liệu có độ đầy cao |
Gia công khuôn PP có độ tạo bọt cao với >30% chất độn |
Cân nhắc chính: Đối với hiện tượng xâm thực cực cao (ví dụ: 64 hoặc 96 khoang), bản thân đế khuôn phải được làm từ thép cường độ cao (ví dụ: P20 được làm cứng trước hoặc 1.2738) để chịu được áp suất phun mà không bị lệch tấm.
Á hậu nóng là trái tim của bất kỳ khuôn đóng gói thành mỏng nào. Nó phải đồng thời cung cấp sự tan chảy đến từng khoang với sự cân bằng hoàn hảo, giảm áp suất tối thiểu và kiểm soát nhiệt độ chính xác.
Các yếu tố thiết kế quan trọng:
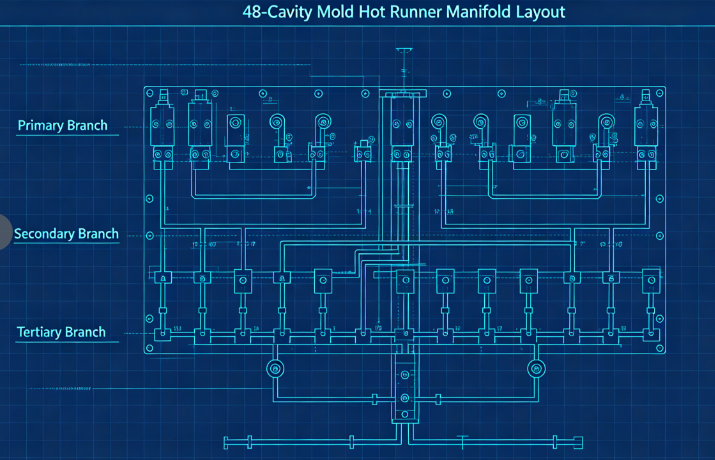
a) Kênh dòng chảy cân bằng: Đối với khuôn nhiều khoang (thường là 32, 48, 64 hoặc 96 khoang), việc cân bằng tự nhiên là điều cần thiết. Điều này có nghĩa là mỗi khoang có chiều dài dòng chảy chính xác như nhau. Một bố cục điển hình sử dụng đa tạp chính, đa tạp thứ cấp và các nhánh cấp ba, tất cả đều được gia công theo kích thước giống hệt nhau.
b) Loại và vị trí cổng: Đối với các công-ten-nơ thành mỏng, các loại cổng phổ biến nhất là:Cửa cạnh (đối với các bộ phận có thành bên thẳng)Cổng van (dành cho màng ngăn hoặc cổng dẫn trực tiếp vào đáy)Cổng tàu ngầm (dành cho các bộ phận sạch sẽ mà không có vết tích của cổng)Cổng phải có kích thước chính xác—quá nhỏ và quá trình gia nhiệt cắt gây ra sự xuống cấp; quá lớn, và vết tích cổng trở nên không thể chấp nhận được. Kích thước cổng điển hình cho cốc thành mỏng có đường kính từ 0,8 mm đến 1,5 mm.
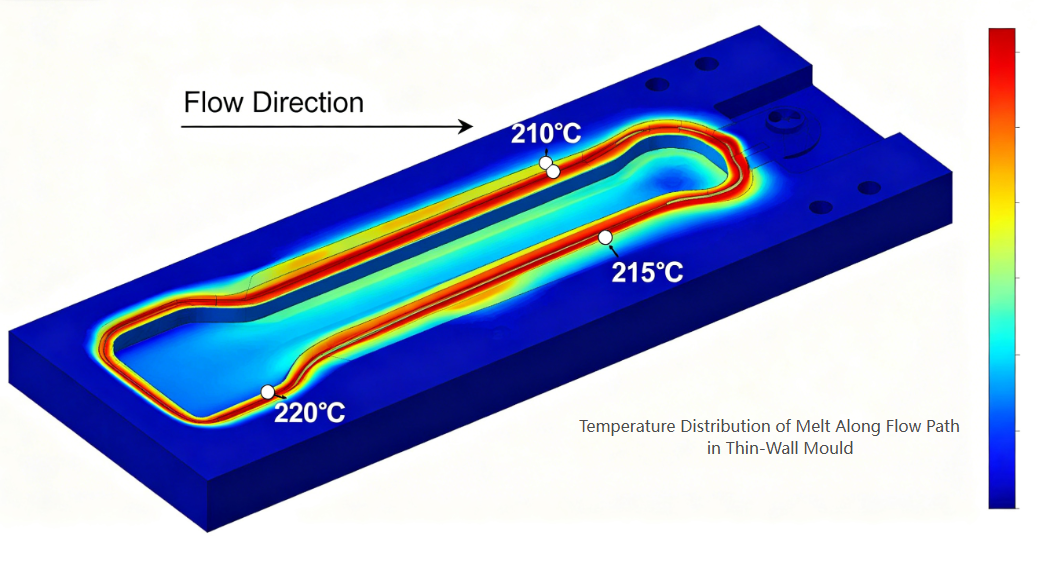
c) Cân bằng nhiệt: Mỗi đầu phun phải có bộ điều khiển nhiệt độ độc lập. Các kênh đa dạng nên được làm nóng đồng đều (sử dụng máy sưởi hai vùng hoặc ba vùng) để tránh các điểm nóng hoặc sên lạnh.
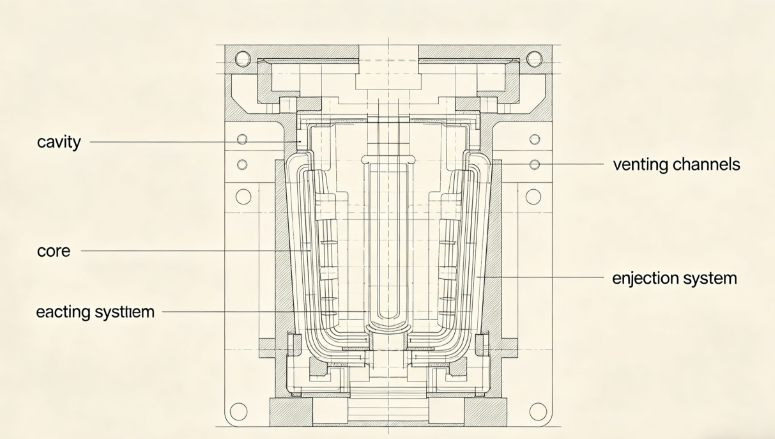
Các bộ phận có thành mỏng yêu cầu kích thước khoang và lõi cực kỳ chính xác để đạt được độ dày thành ổn định.
Những cân nhắc chính:
a) Phân bổ độ dày thành: Duy trì độ dày thành đồng đều trong phạm vi ± 0,02mm. Sự thay đổi độ dày tạo ra sự làm mát và cong vênh khác nhau. Sử dụng phân tích dòng chảy khuôn để tối ưu hóa thiết kế trước khi cắt thép.
b) Thông hơi: Đúc thành mỏng sử dụng phun tốc độ cao (thường là 200–500 mm/s). Không khí bị mắc kẹt trong khoang phải thoát ra ngay lập tức. Độ sâu lỗ thông hơi được khuyến nghị: 0,02–0,03mm đối với PP0,01–0,02mm đối với PS hoặc PET
Các lỗ thông hơi phải được đặt ở điểm cuối cùng để lấp đầy, dọc theo đường phân chia và xung quanh các chốt đẩy.c) Góc nháp: Đối với các bộ phận có thành mỏng, khuyến nghị độ dốc tối thiểu là 1° mỗi bên (1,5–2° đối với các thùng chứa sâu hơn). Luồng gió không đủ dẫn đến các vấn đề về trầy xước, khóa chân không và phóng ra.
d) Hoàn thiện bề mặt: Bề mặt khoang cho các bộ phận trong hoặc bóng cần được hoàn thiện SPI A-1 (gương); đối với hộp đựng sữa đục, SPI B-1 (600 grit) là đủ.
Quá trình làm mát chiếm ưu thế trong thời gian chu kỳ trong quá trình đúc thành mỏng—thường chiếm 60–80% tổng chu kỳ. Làm mát hiệu quả là chìa khóa cho năng suất cao.
Nguyên tắc thiết kế:
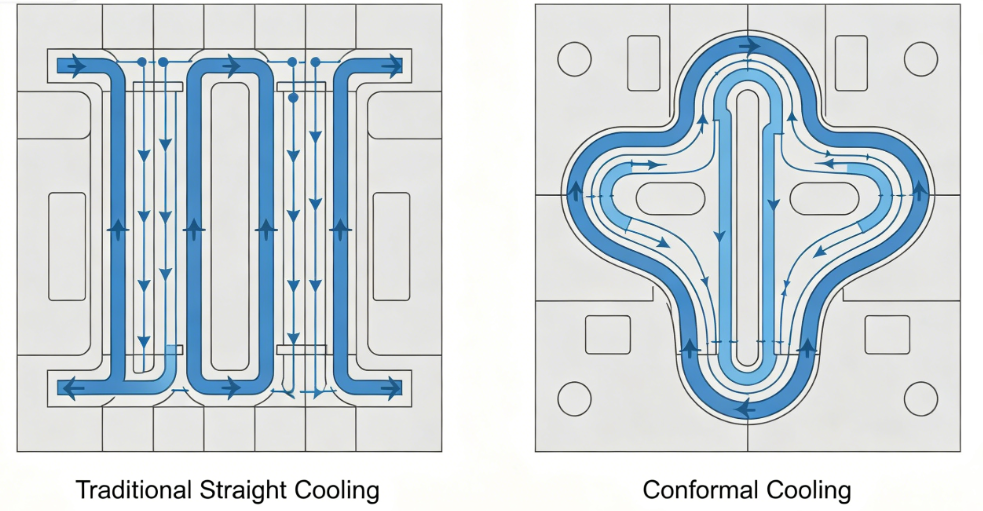
a) Làm mát phù hợp: Các kênh làm mát khoan thẳng truyền thống thường ở quá xa bề mặt khoang. Các kênh làm mát phù hợp—theo đường viền của bộ phận—có thể giảm thời gian làm mát từ 30–50%. Chúng thường được tạo bằng cách in 3D hoặc gia công CNC các hạt dao có rãnh cong.
b) Thông số kênh làm mát:
c) Làm mát hiệu quả cao: Sử dụng bọt khí hoặc vách ngăn trong lõi nơi không gian bị hạn chế. Đối với lõi cao, hãy lắp đặt các bộ phận làm mát dạng xoắn ốc hoặc ống dẫn nhiệt.
d) Tách mạch làm mát: Các mạch độc lập cho khoang và tấm lõi cho phép tốc độ dòng chảy và nhiệt độ khác nhau để tối ưu hóa việc giải phóng bộ phận và giảm thiểu cong vênh.
Các bộ phận có thành mỏng có độ cứng thấp và có thể dễ dàng bị biến dạng trong quá trình phóng. Hệ thống phóng phải nhẹ nhàng nhưng đáng tin cậy.
Khuyến nghị thiết kế:
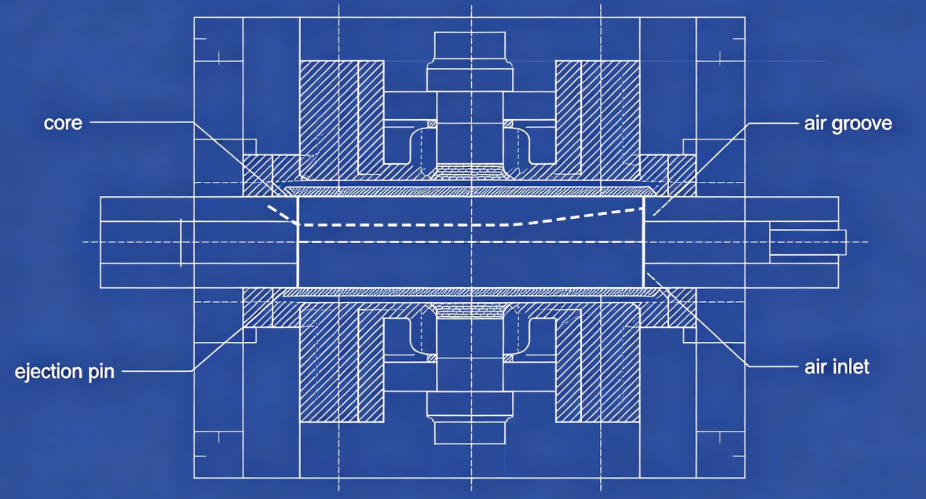
a) Phóng khí: Đối với nhiều hộp đựng có thành mỏng (đặc biệt là cốc), phun khí có sự hỗ trợ là lý tưởng. Khí nén (2–4 bar) được đưa vào giữa lõi và bộ phận thông qua các rãnh siêu nhỏ hoặc các miếng đệm xốp, làm nổi bộ phận ra khỏi lõi.
b) Tấm gạt phôi: Đối với các bộ phận có rãnh cắt hoặc thành bên sâu, tấm gạt phôi cơ học cung cấp lực đẩy đều trên toàn bộ chu vi bộ phận.
c) Chân đẩy: Khi không thể tránh khỏi chân, hãy sử dụng nhiều chân có đường kính nhỏ (2–3mm) đặt trên các gân hoặc bề mặt ẩn. Tránh ghim lớn để lại dấu vết rõ ràng.
d) Thời gian: Trình tự phóng chỉ nên bắt đầu sau khi bộ phận đã đủ nguội để tránh biến dạng. Sử dụng thời gian trễ làm nguội ngắn sau khi mở khuôn.
Ngay cả khuôn tốt nhất cũng không thể tạo ra các bộ phận tốt nếu không có cài đặt quy trình thích hợp. Các thông số chính cho đúc tường mỏng:
|
tham số |
Phạm vi điển hình |
Ghi chú |
|
Tốc độ phun |
200–500 mm/s |
Tốc độ cao lấp đầy các phần mỏng trước khi đóng băng |
|
Áp suất phun |
1.200–2.000 thanh |
Cần thiết để khắc phục sức cản dòng chảy |
|
Nhiệt độ nóng chảy |
190–240°C (PP), 230–280°C (PS) |
Tối ưu hóa độ nhớt |
|
Nhiệt độ khuôn |
10–25°C (dòng lạnh) hoặc 30–60°C (dòng nóng) |
Làm mát cân bằng |
|
Áp lực ngược |
5–15 thanh |
Để có tính nhất quán dẻo |
|
Khuyết điểm |
Nguyên nhân liên quan đến nấm mốc |
Giải pháp |
|
Ảnh ngắn |
Hệ thống thông gió không đủ hoặc cổng có kích thước nhỏ |
Thêm lỗ thông hơi tại các điểm cuối dòng chảy; mở rộng cổng |
|
Warpage |
Làm mát không đồng đều hoặc làm đầy không cân bằng |
Cải thiện tính đồng nhất làm mát; vận động viên cân bằng |
|
Dấu chìm |
Vị trí cổng kém hoặc đóng gói không đủ |
Di dời cổng vào đoạn dày; thêm thời gian đóng gói |
|
Di tích cổng quá cao |
Thiết kế cổng không phù hợp |
Chuyển sang cổng van hoặc cổng tàu ngầm |
|
Dính vào lõi |
Không đủ gió lùa hoặc không thoát khí được |
Tăng dự thảo; rãnh không khí sạch |
|
Vết cháy |
Thông gió không đầy đủ |
Làm sâu các lỗ thông hơi trong giới hạn vật liệu |
Challenge: Một khách hàng yêu cầu khuôn 48 khoang cho cốc sữa chua 150ml (PP, độ dày thành 0,45mm, chu kỳ 4 giây, hàng nămnhu cầu 20 triệu bộ phận).
Các hành động đã thực hiện:
Kết quả:
Công nghệ khuôn đóng gói thành mỏng đại diện cho đỉnh cao của kỹ thuật khuôn ép phun. Nhu cầu tạo bọt khí cao, chu kỳ dưới giây và sản xuất không có khuyết tật đẩy mọi khía cạnh của thiết kế khuôn đến giới hạn của nó. Khuôn thành mỏng thành công đòi hỏi:
Độ chính xác trong gia công khoang/lõi (±0,01mm)
Bcân bằng trong các kênh dòng chảy nóng
Hiệu quả trong việc làm mát phù hợp
Độ tin cậy trong hệ thống phóng
Hiểu biết về hành vi vật chất và động lực quá trình
Fhoặc các nhà sản xuất khuôn sẵn sàng đầu tư vào các công cụ thiết kế tiên tiến và sản xuất chính xác, lĩnh vực bao bì thành mỏng mang đến những cơ hội to lớn—cả về thách thức kỹ thuật và tăng trưởng kinh doanh.
Điện thoại: +86-18957424655
di động: +86-18957424655
E-mail: sale@taizhoumold.com
Địa chỉ:Số 18 đường Shangxian, Khu công nghiệp Bắc Thành, huyện Hoàng Nham Thành phố Thái Châu, tỉnh Chiết Giang, Trung Quốc
Bản quyền © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Đã đăng ký Bản quyền.