Giới thiệu
Nắp chai là một trong những sản phẩm nhựa có khối lượng lớn nhất trên thế giới. Một nhãn hiệu nước giải khát hoặc nước uống có thể tiêu thụ hàng triệu nắp mỗi ngày. Để đáp ứng nhu cầu này, công nghệ khuôn và quy trình đã phát triển để sản xuất nắp ở chu kỳ dưới 4 giây, với 48, 64 hoặc thậm chí 96 khoang trên mỗi khuôn. Hai công nghệ chiếm ưu thế cạnh tranh trong lĩnh vực này: ép nén và ép phun. Mỗi loại đều có điểm mạnh riêng và việc hiểu rõ chúng là điều quan trọng đối với bất kỳ nhà sản xuất khuôn hoặc thợ đúc nào phục vụ ngành công nghiệp đóng cửa.
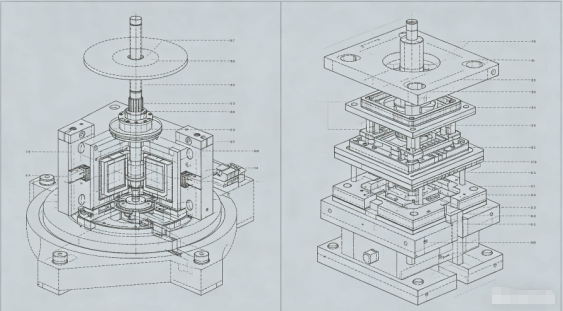
Là một kỹ thuật viên khuôn có nhiều thập kỷ kinh nghiệm trong lĩnh vực khuôn đóng gói có khoang tạo bọt cao, tôi sẽ hướng dẫn bạn các sắc thái kỹ thuật của cả hai phương pháp, sau đó tập trung vào các công nghệ ép phun cho phép sản xuất nắp khoang có tốc độ cao, tốc độ cao—điều khiển cổng van kênh dẫn nóng, đẩy tốc độ cao và tối ưu hóa làm mát—kết thúc bằng nghiên cứu điển hình về khuôn nắp khoang có 48 khoang trong thế giới thực.
1. Đúc nén và ép phun cho mũ
Quá trình đúc nén:
Một mảnh nhựa nóng chảy đã được cân trước (thường là PP hoặc HDPE) được thả vào khoang khuôn hở. Khuôn đóng lại, nén vật liệu thành hình nắp. Sau một thời gian làm mát ngắn, nắp được đẩy ra. Quá trình này diễn ra liên tục và quay: nhiều khuôn trên băng chuyền mở và đóng theo trình tự.
Quá trình ép phun:
Nhựa nóng chảy được bơm dưới áp suất cao vào khoang khuôn kín quaough một hệ thống Á hậu nóng. Sau khi đóng gói và làm nguội, khuôn mở ra và nắp được đẩy ra. Khuôn có thể có 32, 48, 64 hoặc nhiều lỗ sâu răng.
|
Tính năng |
Đúc nén |
ép phun |
|
Thời gian chu kỳ |
2–4 giây (rất nhanh) |
4–8 giây (phụ thuộc vào hiện tượng xâm thực) |
|
Cavitation |
Không giới hạn (quay) |
Bị giới hạn bởi trọng tải kẹp máy và kích thước trục lăn |
|
Thiết kế nắp linh hoạt |
Giới hạn (đối xứng, hình dạng đơn giản) |
Cao (cắt xén, bản lề sống, lớp lót) |
|
Tính nhất quán về trọng lượng |
Tuyệt vời (± 0,3%) |
Tốt (±1%) với điều khiển cổng van |
|
Đầu tư công cụ ban đầu |
Rất cao (máy ép quay) |
Thấp hơn cho bọt khí vừa phải |
|
Chất thải vật liệu |
Tối thiểu (không có người chạy) |
Có thể bằng 0 với Á hậu nóng bỏng |
|
Ứng dụng tốt nhất |
Nắp nước/CSD đơn giản, khối lượng lớn |
Mũ phức tạp có lớp lót, dải bằng chứng giả mạo |
Phán quyết:Đối với khối lượng cực lớn, nắp rất đơn giản (ví dụ: nắp nước 28mm), đúc nén là chủ yếu. Nhưng đối với hầu hết các nắp yêu cầu độ chính xác, vòng chống giả mạo, tích hợp lớp lót hoặc hình học phức tạp, ép phun bằng khuôn tạo bọt cao là lựa chọn ưu tiên.
2. Điều khiển cổng van chạy nóng trong khuôn nắp
Trong khuôn phun nắp có độ xâm thực cao, đường chạy nóng chính là trái tim. Cổng mở thông thường để lại vết tích cổng có thể bị trầy xước hoặc rò rỉ. Cổng van rất cần thiết cho hầu hết các nắp đồ uống.
Cửa van hoạt động như thế nào:
Một chốt dẫn động bằng khí nén hoặc thủy lực sẽ di chuyển về phía trước để đóng cổng sau khi khoang được lấp đầy và đóng kín. Điều này cắt đứt sự tan chảy một cách sạch sẽ, để lại dấu vết tối thiểu.
Các yêu cầu chính đối với khuôn nắp có độ xâm thực cao:
Mẹo: Đối với những nắp có lớp lót bên trong (ví dụ: lớp lót chống oxy cho nắp nước trái cây), cửa van thường được đặt bên trong khoang nắp (cổng phụ) để che dấu vết.
3. Phóng tốc độ cao: Cơ khí và khí nénTrong chu kỳ 4 giây, quá trình phóng phải diễn ra nhanh chóng và đáng tin cậy tuyệt đối. Hai phương pháp chính được sử dụng trong khuôn nắp:
Phóng cơ học (tấm thoát y):
Một tấm gạt phôi có lò xo bao quanh lõi. Khi khuôn mở ra, tấm gạt phôi được đẩy về phía trước so với lõi, làm bong nắp ra. Điều này đơn giản và mạnh mẽ, nhưng hành trình quay lại sẽ cộng thêm một phần giây.
Phóng khí nén (thổi khí):
Khí nén (3–6 bar) được dẫn qua lõi, thổi bay nắp. Quá trình này cực kỳ nhanh và nhẹ nhàng nhưng đòi hỏi phải bịt kín lõi hoàn hảo và có thể gây ồn.
Thực hành điển hình cho khuôn nắp có bọt khí cao:
Kết hợp chuyển động của tấm gạt phôi ngắn (2–3mm) để nhấc nắp ra khỏi lõi, sau đó thổi khí để đẩy nó ra ngoài. Tấm thoát y đảm bảo nắp được tách đều ra khỏi lõi, trong khi không khí hoàn thành việc đẩy ra mà không chạm vào bề mặt bịt kín của nắp.
Thời điểm phóng:Hành trình đẩy phải xảy ra sau khi khuôn mở hoàn toàn để tránh va chạm với nửa cố định. Các khuôn tiên tiến sử dụng các tấm gạt phôi được dẫn động bằng cam hoặc dẫn động bằng servo để định thời gian chính xác.
4. Tối ưu hóa làm mát cho khuôn nắp
Quá trình làm mát tiêu tốn 60–80% thời gian của chu kỳ. Trong các khuôn có nắp có bọt khí cao, việc làm mát hiệu quả là chìa khóa để đạt được chu kỳ dưới 5 giây.
Làm mát lõi:Chốt lõi thường là phần nóng nhất. Các kênh làm mát thẳng truyền thống trong lõi không hiệu quả.
Các phương pháp tốt hơn bao gồm:Bọt khí (chèn ống quay): Chất làm mát chảy xuống một ống nhỏ đến đáy lõi và quay trở lại qua hình khuyên, giải phóng nhiệt.
Chèn làm mát xoắn ốc:Một rãnh xoắn ốc được gia công vào phần lõi, tạo ra đường dẫn dòng xoắn ốc để tiếp xúc bề mặt tối đa.
Làm mát phù hợp (các hạt dao được in 3D): Đối với các lõi phức tạp, các hạt dao được sản xuất bổ sung với các kênh phù hợp có thể giảm thời gian làm mát từ 30–40%.
Làm mát khoang:Một nửa khoang cũng cần được làm mát tích cực. Sử dụng bọt khí hoặc kênh thẳng càng gần bề mặt khoang càng tốt (khoảng cách 1,5–2,5 mm).
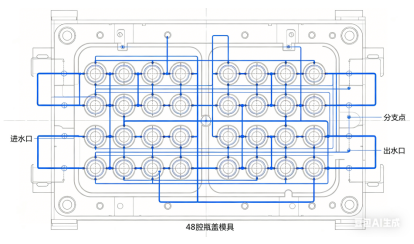
Lưu lượng nước làm mát:Đảm bảo dòng chảy rối (số Reynold > 5.000) ở tất cả các kênh. Tính toán tổn thất áp suất; khuôn 48 khoang có thể yêu cầu nhiều mạch làm mát song song để duy trì tốc độ dòng chảy cao.
Tách mạch làm mát:Đối với mũ cao (ví dụ: mũ thể thao), các mạch riêng biệt cho phần trên và phần dưới của lõi có thể loại bỏ hình bầu dục.

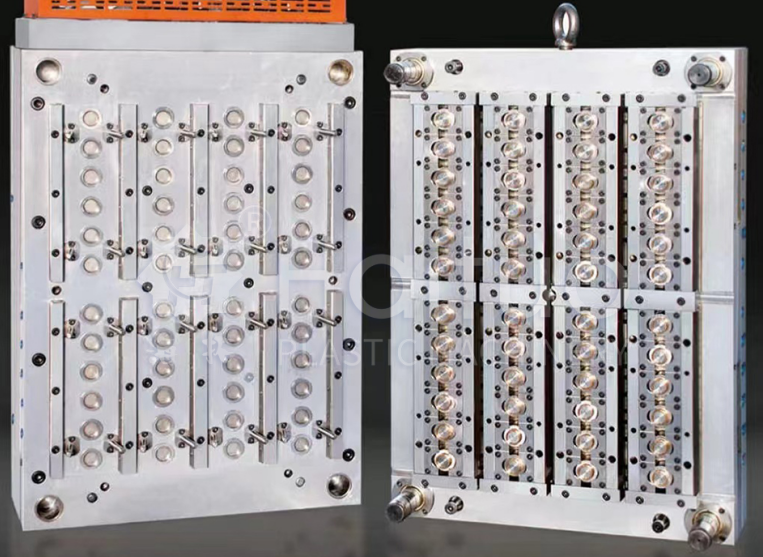
5. Nghiên cứu điển hình: Khuôn nắp nước giải khát có ga 48‑Cavity
Thử thách:Một công ty nước giải khát lớn cần khuôn cho nắp PCO 1881 CSD 28mm (nước ngọt có ga). Chu kỳ mục tiêu: 4,2 giây. Khối lượng hàng năm: 80 triệu mũ. Chất liệu: PP + 5% chất chống tĩnh điện.
Phương pháp thiết kế:
Kết quả sau khi dùng thử:
Bài học rút ra:Sự kết hợp giữa làm mát xoắn ốc trong lõi và cổng van tuần tự chính là chìa khóa. Sau đó, khách hàng đã đặt mua một khuôn giống hệt thứ hai và cả hai đều chạy song song trên hai máy tạo ra tổng công suất 2.500 nắp mỗi phút.
Khuôn tạo bọt cao chạy tốc độ cao yêu cầu bảo trì nghiêm ngặt:
Phần kết luận
Khuôn nắp có khoang chứa cao, tốc độ cao là những tuyệt tác kỹ thuật có thể đẩy các giới hạn của ép phun. Việc bạn chọn nén hay chèn tùy thuộc vào khối lượng, độ phức tạp của giới hạn và khả năng đầu tư. Đối với mũ đúc phun, thành công nằm ở ba trụ cột:
Vỏ khuôn nắp CSD 48 khoang cho thấy rằng với thiết kế phù hợp và chế tạo chính xác, ép phun có thể sánh ngang với ép nén về tốc độ đồng thời mang lại tính linh hoạt trong thiết kế cao hơn nhiều.
Là một nhà sản xuất khuôn mẫu, việc nắm vững các công nghệ này sẽ mở ra cánh cửa cho thị trường đóng khuôn khối lượng lớn, một trong những phân khúc đòi hỏi khắt khe nhất nhưng mang lại lợi ích cao nhất trong ngành của chúng tôi.
Điện thoại: +86-18957424655
di động: +86-18957424655
E-mail: sale@taizhoumold.com
Địa chỉ:Số 18 đường Shangxian, Khu công nghiệp Bắc Thành, huyện Hoàng Nham Thành phố Thái Châu, tỉnh Chiết Giang, Trung Quốc
Bản quyền © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Đã đăng ký Bản quyền.