THEO CHÚNG TÔI:

Tin tức

Mối quan hệ giữa khuyết tật ép phun và khuôn mẫu

Giới thiệu

        Các lỗi ép phun thường gây khó chịu. Khi một bộ phận bị chìm, cong vênh, vết cháy hoặc vết cắt ngắn, phản ứng đầu tiên của nhiều người quản lý sản xuất là điều chỉnh các thông số máy—nhiệt độ, áp suất, tốc độ phun hoặc thời gian làm mát. Mặc dù những điều chỉnh này đôi khi có ích nhưng nguyên nhân sâu xa thường nằm sâu hơn: ở chính khuôn mẫu.

        Là một kỹ thuật viên khuôn có kinh nghiệm, tôi đã chứng kiến ​​vô số trường hợp lãng phí hàng tuần để điều chỉnh tham số, chỉ để nhận ra rằng thiết kế khuôn chính là thủ phạm thực sự. Sự thật là,một khuôn được thiết kế tốt có thể tạo ra các bộ phận có chất lượng ngay cả với cửa sổ xử lý rộng; một khuôn được thiết kế kém sẽ không bao giờ tạo ra chất lượng ổn định, cho dù máy có được tinh chỉnh tốt đến đâu.

        Bài viết này tập trung vào các nguyên nhân gây ra các lỗi ép phun phổ biến liên quan đến nấm mốc. Hiểu được những mối quan hệ này cho phép các nhà sản xuất khuôn mẫu và thợ đúc phun cộng tác hiệu quả hơn—giải quyết các vấn đề ngay từ đầu thay vì áp dụng các biện pháp khắc phục tạm thời.

1. Cú đánh ngắn (Điền chưa đầy đủ)

        Nó trông như thế nào: Khoang khuôn chưa được lấp đầy hoàn toàn; các cạnh của bộ phận bị thiếu hoặc tròn.

        Nguyên nhân liên quan đến nấm mốc:

  • Cổng hoặc đường dẫn có kích thước nhỏ: Đường dẫn dòng chảy hạn chế làm tăng độ giảm áp suất, ngăn chặn sự tan chảy đến các điểm cực của khoang.
  • Vị trí cổng kém: Cổng đặt xa các đoạn mỏng hoặc ở cuối đường dẫn dòng chảy dài có thể gây đóng băng sớm.
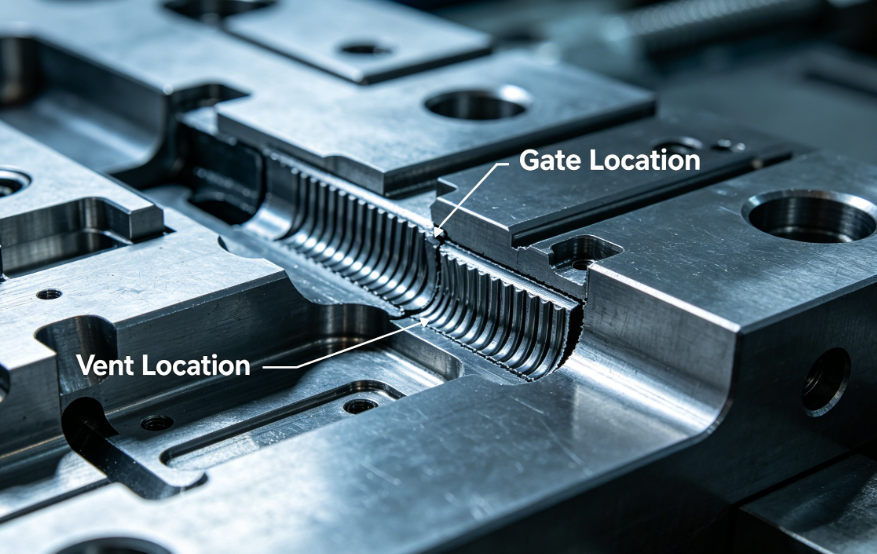
  • Thông gió không đầy đủ: Không khí bị mắc kẹt sẽ nén lại và ngăn cản sự tan chảy tiến triển.
  • Thiết kế tường mỏng danh nghĩa: Dưới độ dày tối thiểu được khuyến nghị cho vật liệu.
  • Sên lạnh: Thiếu giếng sên lạnh cho phép vật liệu được làm mát chặn cổng.

       Giải pháp:

  • Tăng đường kính cổng và đường dẫn (sử dụng phân tích dòng chảy khuôn để xác minh).
  • Di dời các cổng đến gần những khu vực khó lấp đầy.
  • Thêm hoặc khoét sâu các lỗ thông hơi (độ sâu điển hình: 0,02–0,05mm tùy theo vật liệu).
  • Xem xét độ dày của tường với nhà thiết kế sản phẩm.
  • Thêm giếng sên lạnh ở đầu đường chạy và cổng đối diện.

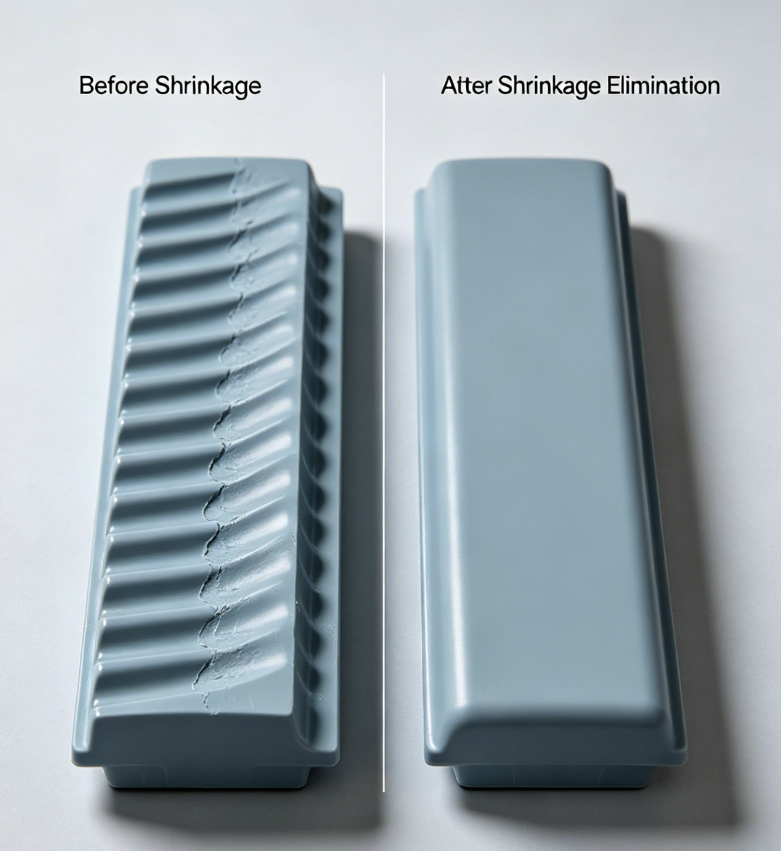
2. Dấu chìm

        Nó trông như thế nào: Các vết lõm bề mặt, thường ở phía trên các gân dày hoặc phần lồi.

        Nguyên nhân liên quan đến nấm mốc:

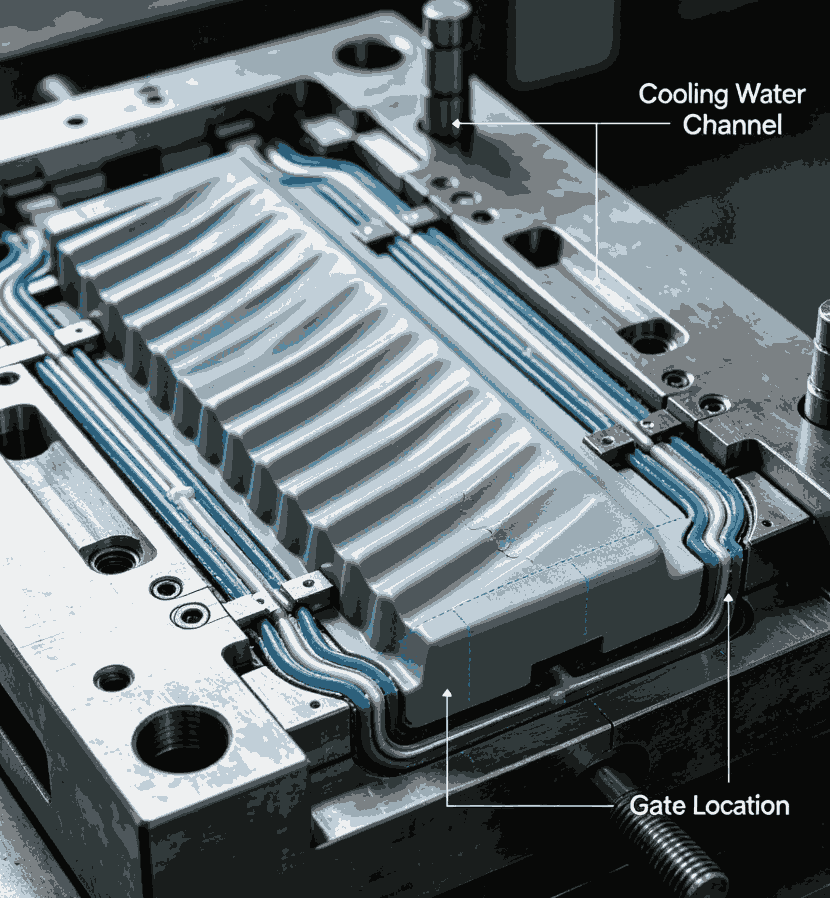
  • Làm mát không đủ ở các phần dày:Vị trí kênh làm mát không phù hợp sẽ khiến vật liệu lõi co lại nhiều hơn da.
  • Cổng có kích thước nhỏ:Việc đóng băng cổng sớm sẽ ngăn cản áp suất đóng gói đạt đến phần dày.
  • Vị trí cổng kém:Cổng quá xa khu vực dày có nghĩa là áp suất đóng gói bị mất trước khi chạm tới nó.
  • Thiếu kiểm soát tỷ lệ độ dày gân/đế:Độ dày sườn vượt quá 60% của tường danh nghĩa.

        Giải pháp:

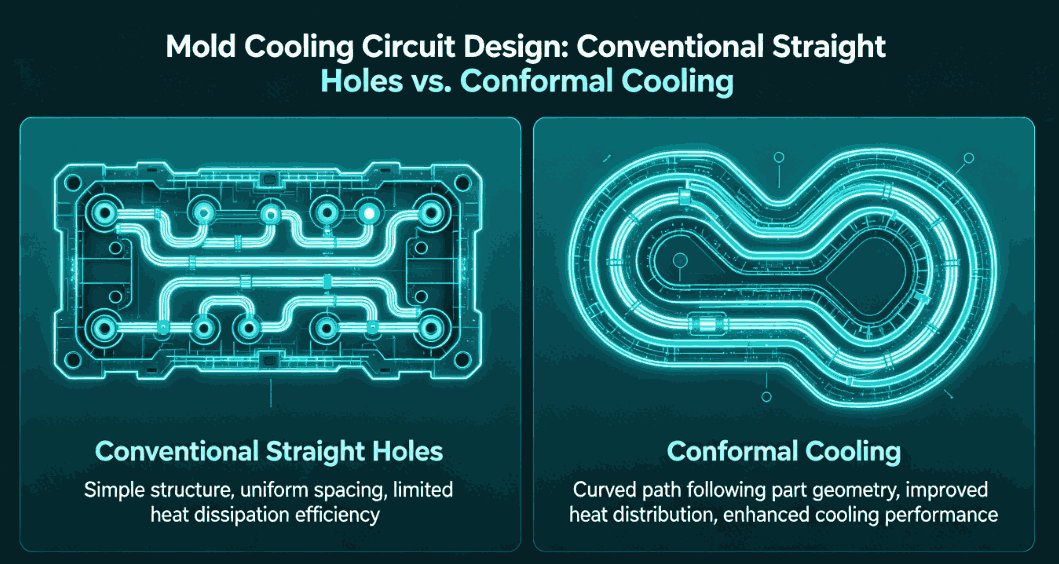
  • Đặt các kênh làm mát gần các phần dày hơn; hãy xem xét vách ngăn hoặc bong bóng.
  • Mở rộng cổng hoặc chuyển sang loại cổng lớn hơn (cổng quạt, cổng hầm).
  • Di dời cổng gần đoạn dày.
  • Giảm độ dày gân xuống 40–60% so với tường danh nghĩa (thay đổi thiết kế, nhưng khuôn phải phù hợp).

3. Warpage (Biến dạng một phần)

        Nó trông như thế nào:Bộ phận bị xoắn, cong hoặc không đều sau khi đẩy ra.

        Nguyên nhân liên quan đến nấm mốc:

  • Làm mát không đều:Sự khác biệt về nhiệt độ khuôn trên khắp khoang gây ra sự co ngót khác nhau.
  • Thiết kế phóng không đúng:Các chốt đẩy đẩy không đều hoặc trên các đoạn mỏng.
  • Hệ thống chạy không cân bằng:Trong khuôn nhiều khoang, việc đổ đầy không đồng đều dẫn đến các ứng suất dư khác nhau.
  • Góc dự thảo không đủ:Lực phóng cao làm biến dạng bộ phận.
  • Định hướng do cổng gây ra:Các cổng được đặt trong các phần mỏng hoặc ở trung tâm bộ phận khiến định hướng phân tử bị cong vênh khi làm mát.

        Giải pháp:

  • Tối ưu hóa bố cục mạch làm mát: sử dụng khả năng làm mát phù hợp cho các dạng hình học phức tạp.
  • Cân bằng vị trí chốt đẩy; sử dụng ghim lớn hơn hoặc nhiều hơn trên các phần mỏng.
  • Thiết kế các rãnh chạy cân bằng tự nhiên (chiều dài dòng chảy bằng nhau đến từng khoang).
  • Tăng góc nghiêng (1–2° đối với hầu hết các vật liệu, 3–5° đối với bề mặt có kết cấu).
  • Xác định vị trí các cổng tại các phần dày hoặc sử dụng nhiều cổng.


4. Vết cháy/Sưởi ấm điện môi

        Nó trông như thế nào:Các vết cháy sém màu nâu hoặc đen, thường ở cuối dòng chảy hoặc ở các gân sâu.

        Nguyên nhân liên quan đến nấm mốc:

  • Thông gió không đủ:Không khí bị mắc kẹt trong các túi mù hoặc ở mặt trước của dòng chảy sẽ bị nén và nóng lên, làm phân hủy polyme.
  • Lỗ thông hơi quá nông hoặc bị tắc:Khí không thể thoát ra đủ nhanh.
  • Thiết kế lỗ thông hơi đường chia tay kém:Lỗ thông hơi không nằm ở vị trí cuối cùng cần lấp đầy.

        Giải pháp:

  • Thêm lỗ thông hơi ở tất cả các điểm cuối của đường dẫn dòng chảy và đáy sườn sâu.
  • Sử dụng độ sâu lỗ thông hơi phù hợp với vật liệu (ví dụ: 0,02mm đối với PP, 0,01mm đối với PC).
  • Hãy cân nhắc việc sử dụng các miếng thép xốp (thiêu kết) cho các nhu cầu thông gió cực độ.
  • Thêm các chốt đẩy có rãnh thông hơi.

5. Flash (Gờ)

        Nó trông như thế nào:Làm mỏng phần nhựa thừa ở đường phân khuôn, lỗ chốt đẩy hoặc chốt trượt.

       Nguyên nhân liên quan đến nấm mốc:

  • Trọng tải kẹp không đủ cho khu vực được chiếu: Khuôn quá lớn đối với máy, nhưng bản thân khuôn có thể là nguyên nhân nếu tính toàn vẹn của đường phân khuôn kém.
  • Đường phân chia bị mòn hoặc hư hỏng: Những hư hỏng hoặc hao mòn trước đây khiến nhựa thoát ra ngoài.
  • Độ cứng của khuôn không đủ: Tấm khuôn bị uốn cong dưới áp suất phun, tạo ra các khoảng trống.
  • Độ sâu lỗ thông hơi không chính xác: Lỗ thông hơi quá sâu đóng vai trò là kênh flash.
  • Khả năng lắp thanh trượt hoặc miếng đệm kém: Khoảng trống ở các bề mặt chặn.

       Giải pháp:

  • Sửa chữa hoặc cắt lại các bề mặt đường phân khuôn.
  • Thêm các trụ đỡ phía sau tấm khoang để tránh bị uốn cong. Đảm bảo các lỗ thông hơi được cắt đến độ sâu thích hợp (thường là 0,02–0,05 mm, sau đó là khoảng giảm 0,5–1,0 mm).
  • Gia công lại các bề mặt ngắt với góc và độ khít thích hợp.

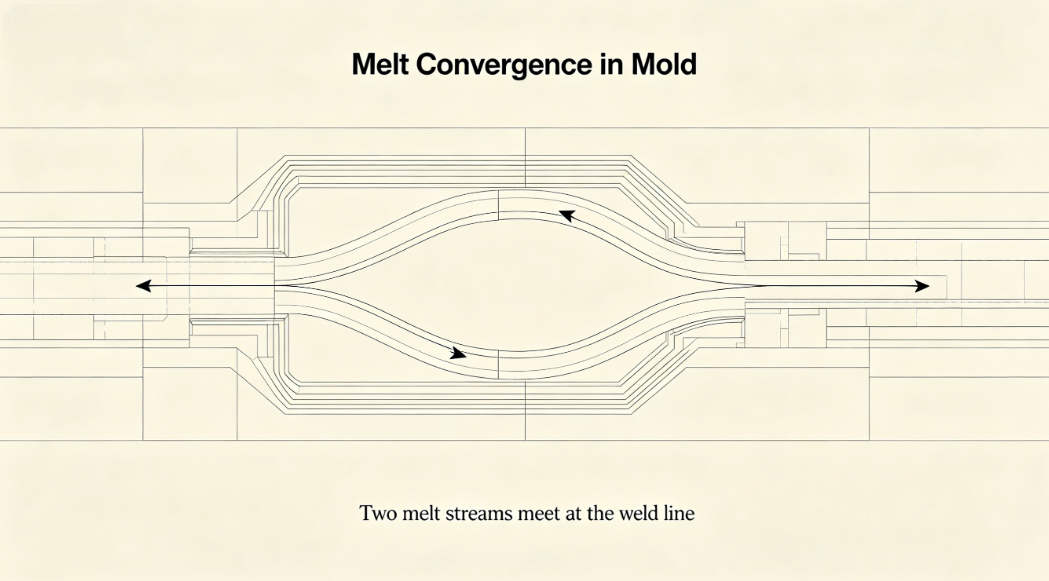
6. Đường hàn (Dây đan)

        Nó trông như thế nào:Các đường nhìn thấy được nơi hai mặt dòng chảy gặp nhau; thường đi kèm với sự yếu đuối.

       Nguyên nhân liên quan đến nấm mốc:

  • Nhiều cổng khiến mặt trận dòng chảy hội tụ:Vốn có của thiết kế nhiều cổng.
  • Vật cản trong khoang:Lõi, miếng chèn hoặc gân phân chia dòng chảy.
  • Mặt trận tan chảy lạnh:Thiết kế cổng kém hoặc giếng sên nguội không đủ.
  • Thông gió không đầy đủ ở vị trí đường hàn:Không khí bị mắc kẹt ngăn cản sự vướng víu của phân tử.

        Giải pháp:

  • Di dời các cổng để di chuyển đường hàn đến các khu vực không quan trọng.
  • Tăng kích thước cổng hoặc chuyển sang loại cổng khác (ví dụ: cổng quạt).
  • Thêm một túi thông gió tại vị trí đường hàn.
  • Sử dụng đường dẫn nóng có van tuần tự để loại bỏ các đường hàn.

7. Khiếm khuyết bề mặt: Vết chảy, vết nứt và sương mù

        Chúng trông như thế nào:Các đường sọc, hoa văn gợn sóng hoặc các vùng xỉn màu trên bề mặt chi tiết.

       Nguyên nhân liên quan đến nấm mốc:

  • Thiết kế cổng kém:Cổng quá nhỏ hoặc đặt không đúng vị trí sẽ gây ra hiện tượng phun nước hoặc rung lắc.
  • Góc nhọn hoặc thay đổi đột ngột về độ dày của tường:Gây mất ổn định dòng chảy.
  • Bề mặt khuôn nguội:Thiết kế mạch làm mát kém dẫn đến các điểm lạnh làm tan chảy sớm.
  • Bề mặt khoang bị nhiễm bẩn hoặc thô ráp:Gây ra hiện tượng nứt nẻ và độ bóng kém.

        Giải pháp:

  • Sử dụng cổng lớn hơn hoặc thiết kế cổng có tác dụng mở rộng dần dần (cổng quạt, cổng màng).
  • Chuyển tiếp mượt mà trong khoang (bán kính tất cả các góc nhọn).
  • Tối ưu hóa tính đồng nhất làm mát.
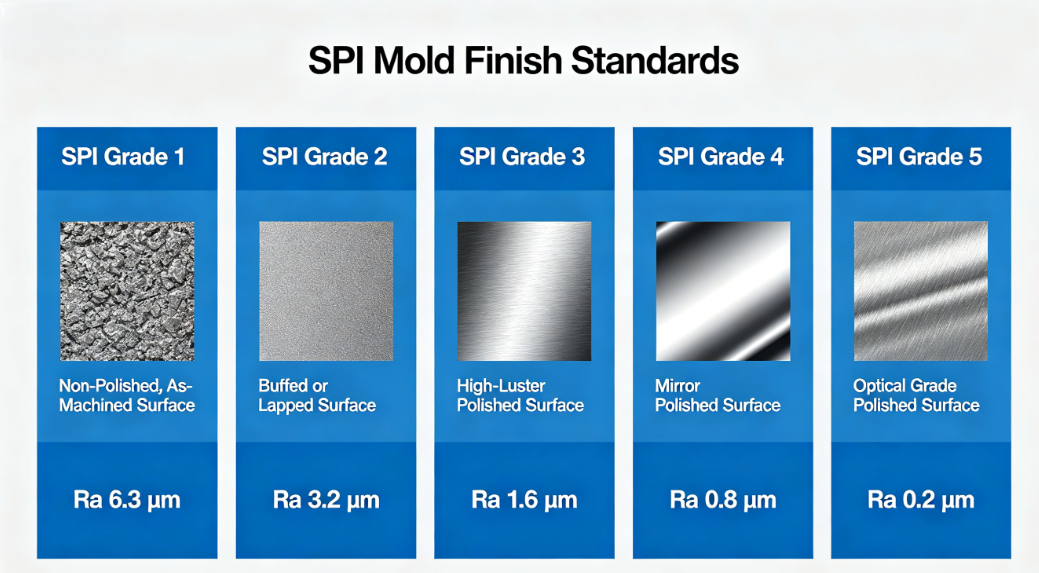
  • Đánh bóng bề mặt khoang theo yêu cầu (đánh bóng gương cho các bộ phận bóng).

8. Dấu chốt đẩy / Dấu đẩy

        Nó trông như thế nào:Các vết nổi lên hoặc chìm xuống nơi các chân đẩy tiếp xúc với bộ phận.

        Nguyên nhân liên quan đến nấm mốc:

  • Dự thảo không đủ:Lực phóng cao tập trung vào đầu chốt.
  • Quá ít hoặc vị trí các chân đẩy không đúng:Phóng ra không đều.
  • Đường kính chốt quá nhỏ:Sự tập trung căng thẳng cao.
  • Các vấn đề về việc trả lại chốt đẩy:Các chân không được rút lại hoàn toàn trước chu kỳ tiếp theo.

         Giải pháp:

  • Tăng góc nháp.
  • Thêm nhiều chân đẩy hơn hoặc sử dụng đường kính lớn hơn.
  • Đặt ghim lên các cạnh, phần lồi hoặc các bề mặt không mang tính thẩm mỹ khác.
  • Đảm bảo hệ thống phản hồi đẩy thích hợp (lò xo hoặc chân phản hồi dương).

Nghiên cứu điển hình: Từ khiếm khuyết đến giải pháp

        Một khách hàng sản xuất khuôn thùng bút 32 khoang đã báo cáo rằng có vết cong vênh và lõm dai dẳng trên khu vực gắn kẹp. Sau hai tuần điều chỉnh thông số máy mà không cải thiện, chúng tôi tiến hành đánh giá khuôn.

        Những phát hiện:

  • Các kênh làm mát đã cách xa ông chủ clip dày.
  • Cổng nằm ở đầu đối diện, gây tổn thất áp suất.
  • Các chân đẩy được phân bố không đều.

       Các hành động đã thực hiện:

  • Đã thêm một vách ngăn trong mạch làm mát gần ông chủ.
  • Di dời cổng đến gần khu vực trùm hơn.
  • Đã thêm hai chân đẩy bổ sung.

        Kết quả:

        Độ cong vênh giảm 80%; dấu chìm được loại bỏ. Tỷ lệ phế liệu sản xuất giảm từ 12% xuống 2%.

Phần kết luận

        Mối quan hệ giữa các khuyết tật của khuôn ép phun và khuôn là trực tiếp và thường chiếm ưu thế. Mặc dù các thông số của quy trình đôi khi có thể bù đắp cho các vấn đề nhỏ về khuôn, nhưng giải pháp cơ bản nằm ở thiết kế khuôn tốt—cổng thích hợp, làm mát cân bằng, thông gió đầy đủ, đẩy mạnh mẽ và góc thoát chính xác.

        Với tư cách là nhà sản xuất khuôn, trách nhiệm của chúng tôi không chỉ dừng lại ở việc cung cấp khuôn phù hợp với máy. Chúng ta phải thiết kế các khuôn có độ ổn định, chắc chắn và được tối ưu hóa cho hình dạng bộ phận và vật liệu cụ thể. Đối với máy ép phun, việc hiểu rõ các nguyên nhân liên quan đến khuôn này sẽ giúp khắc phục sự cố hiệu quả hơn và liên lạc tốt hơn với các nhà cung cấp khuôn mẫu.

        Khi gặp lỗi dai dẳng, trước khi chạm vào bộ điều khiển máy, hãy hỏi: Nguyên nhân có phải do nấm mốc không?


Tin tức liên quan
Để lại cho tôi một tin nhắn
X
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie. Chính sách bảo mật
Từ chốiChấp nhận